
設備內部檢測|選型總覽
工業內視鏡怎麼選?探頭直徑、轉向與量測選型總覽
拆開一台設備以前,多數人想先知道裡面到底怎麼了。這篇跟著一次停機保養的常見情境,看工業內視鏡如何幫你決定「拆不拆」,以及探頭該怎麼挑。

本篇內容
代表性情境・非特定客戶案件
產線排定停機保養,工單上有一項還沒決定:齒輪箱要不要整個拆開?不拆,不知道齒面、軸承座附近或箱底有沒有磨耗與異物;拆了,又得花工時重新組裝與確認。維修工程師手上,只有一個小小的檢查口。
簡短回答:選工業內視鏡,先量最窄入口與第一個轉彎的位置,確認目標在正前方還是側壁,再決定這次要「看見」還是「量化」。一般設備巡檢先比較 6.0 mm 模組化探管(如 PMAX);入口很小的精密孔道再評估 2.2 mm 超細探頭(如 EHX PRO);要說明缺陷多深、多長時,再考慮 3D 量測型(如 JX 3D)。最後以代表工件實測進入、成像與退出。
第一幕:這一眼,要回答什麼問題
同樣是「看裡面」,背後的問題可能完全不同;問題不同,需要的設備也不同。先把這次的問題說清楚,後面的選擇就簡單很多。
- 有沒有異常
- 磨耗、異物、潤滑狀況是否需要處理——清楚的目視影像與紀錄通常就夠用。
- 異常有多嚴重
- 裂紋或凹坑多深、多長,是否還能繼續運轉——需要量測型設備,以及事先約定的判定標準,見JX 3D 量測。
- 孔裡洗乾淨了嗎
- 清洗後的盲孔與交叉流道,入口往往只有幾毫米,重點變成探頭能不能進去、退得出來。
第二幕:從檢查口到目標,先在紙上走一遍
在探管伸進去以前,先把路徑畫出來:入口實際有多大、進去後多遠開始轉彎、目標落在孔壁、孔底還是台階後方。圖面上的孔徑只是起點,毛邊、偏心與縮徑都會讓真正能通過的空間更小。
- 入口與餘量
- 多方向量入口,保留公差,不要讓探頭外徑剛好等於孔徑。
- 前端硬段
- 鏡頭前端不能彎的那一段,會在入口後馬上轉彎時先卡住。
- 到達之後
- 預留觀察距離、確認照明與金屬反光,否則到了也看不清。
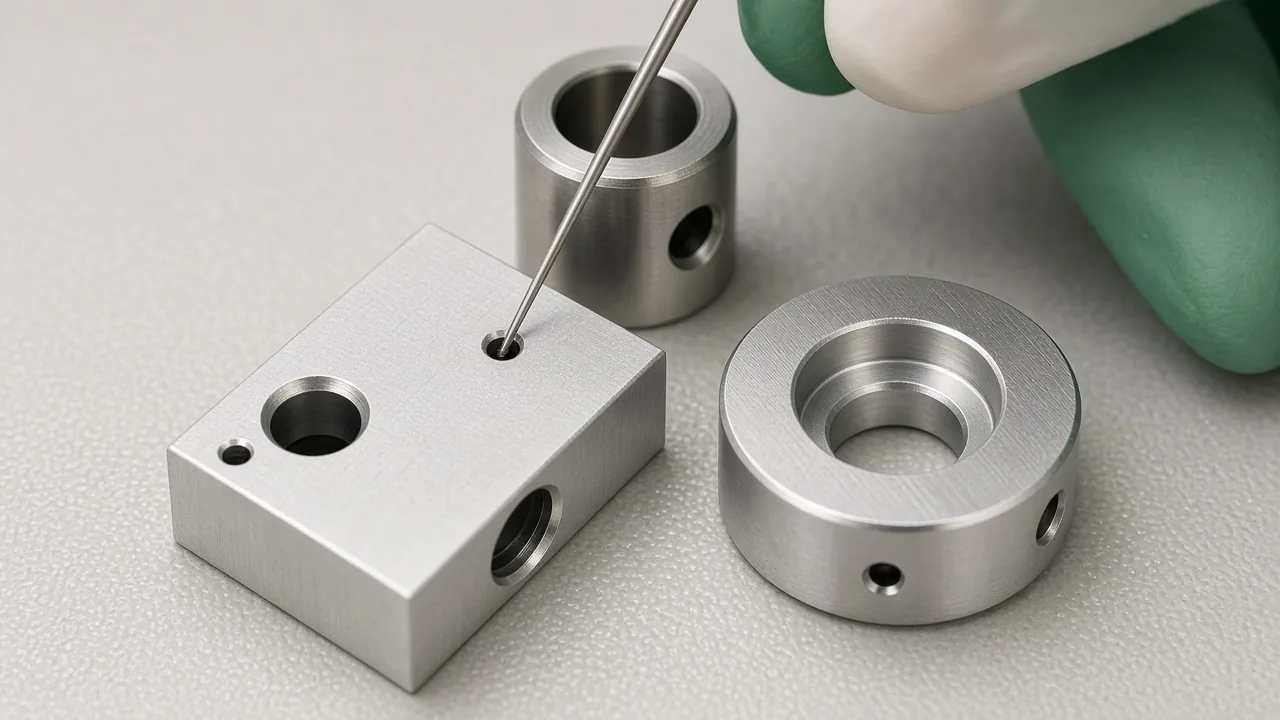
03 試拍那一天
帶最難看的那個位置來
試機只在好拍的地方拍一張,很難看出設備是否真的適合你的工作;把平常最讓人頭痛的孔位帶來,結果才有參考價值。
依序記錄:插入方向與深度、轉向時是否受阻、工作距離內畫面是否清楚、同一條件下能否重拍出相同畫面,最後確認探頭能順利退出、沒有刮傷工件。這一輪走完,「拆或不拆」通常就有了比較踏實的依據。
第三幕:決定用哪一種工業內視鏡——PMAX、EHX PRO、JX 3D
把第一幕的問題和第二幕的路徑放在一起,就能對照下表。資料整理自本站產品頁的原廠公開規格;標註 * 的項目依探管與選配而異,請以正式報價與樣品測試為準。
| 比較項目 | PMAX 模組化 | EHX PRO 超細 | JX 3D 量測 |
|---|---|---|---|
| 對應的問題 | 有沒有異常:齒輪箱、引擎、鑄件與機械內腔巡檢 | 孔裡洗乾淨了嗎:精密孔道、細流道與小型零件內部 | 異常有多嚴重:裂紋、凹坑、腐蝕與磨損的尺寸量化 |
| 探頭直徑 | Φ6.0 mm(標準) | Φ2.2 mm | 依量測配置* |
| 工作長度 | 1.5 m | 1.5/3/5 m* | 1–10 m* |
| 導向 | 360° 全向,最大彎曲 140°* | 360° 全方位*,最大彎曲 190°* | 360° 電控 |
| 影像與景深 | 720P;景深 10–100 mm | 720 × 720;景深 5–50 mm | 3D 雲圖、剖面與 XYZ 座標 |
| 螢幕與輸出 | 5 吋 IPS;HDMI/Type-C | 5.1 吋 IPS;HDMI/Micro USB | 7 吋觸控;USB/Wi-Fi/藍牙*,MDI 報告 |
| 防護 | 主機 IP54、探管 IP68 | 探管 IP67 | 探管 IP67 |
規格表上看不出來的三件事
入口後的第一個彎
它常比探頭直徑更早決定能不能通過。
放大不等於看得更細
數位放大只是把原始影像放大,補不回沒拍到的細節。
量測數字要能被重驗
原廠標示的準確率,不等於你的現場量測不確定度;正式判定要有自己的程序。
如果故事換成另一種零件
齒輪箱只是其中一個開場。換成下面的情境,判斷順序相同,重點卻會移到不同地方。
- 清洗後的精密零件
- 精密零件清洗後,內孔怎麼檢查?:用孔位編碼讓重洗前後的畫面對得上。
- 探頭該多細
- 工業內視鏡探頭直徑怎麼選?:2.2 mm 與 6.0 mm 各自適合的條件。
- 其實是長距離管線
- 工業內視鏡 vs. 管道內視鏡,或直接看管道內視鏡選型總覽。
- 根本沒有入口
- 需要在不拆解的情況下看內部結構,可參考RX Solutions 工業 CT。
畫面乾淨,不代表缺陷不存在
能不能辨認一個缺陷,取決於它的尺寸與對比、工作距離、照明和拍攝穩定度。負片、白平衡或放大功能可以幫忙觀察,卻不能告訴你材料成分,也不能取代量測或分析。
若影像要用於正式判定,請先建立代表性缺陷樣本、拍攝條件、孔位編碼與允收規則;使用量測型設備時,再加上校驗方式與重複性確認。
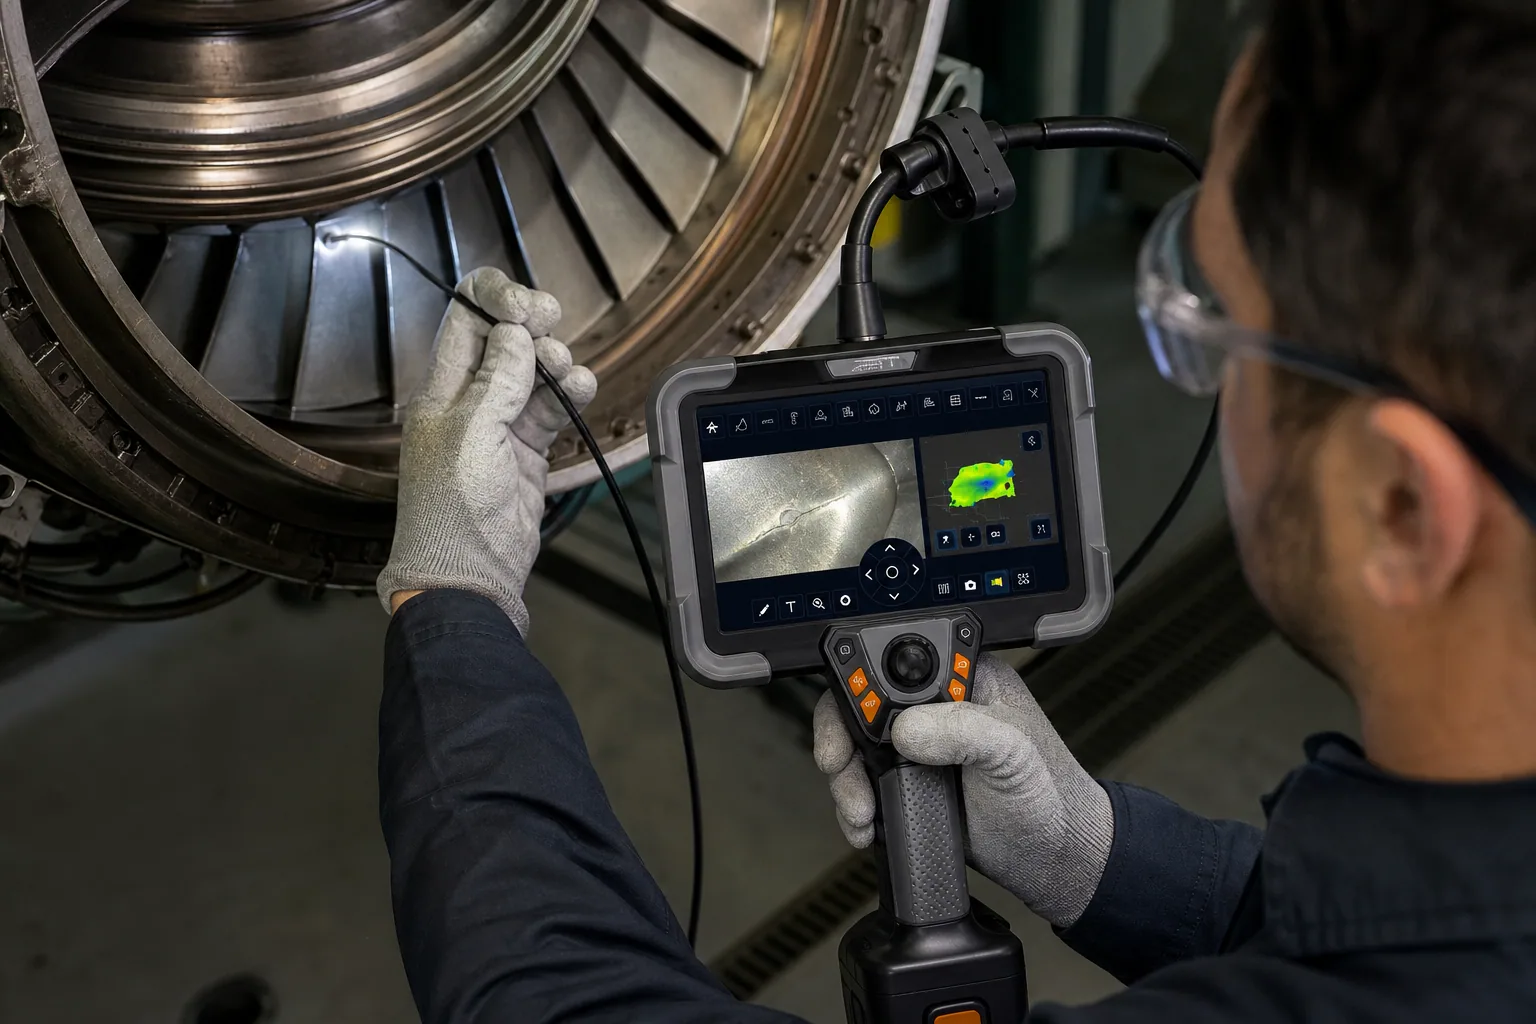
實際零件測試
把最難看的孔位帶來,先確認看得到、量得準
提供零件圖、入口尺寸、孔深、第一個轉折與想辨認的異常,宇創可用代表工件比較標準、超細與量測型探頭的可達性與畫面。
本頁情境綜合本站設備內部檢測相關文章撰寫,並非特定客戶案件;規格整理自本站 PMAX、EHX PRO、JX 3D 產品頁所列之原廠公開資料。實際探頭外徑、硬段、景深、轉向及耐環境能力,須以完整型號、原廠文件與實樣測試確認。圖片為 AI 生成情境示意。
常見問題
選工業內視鏡以前,最常問的問題
工業內視鏡和管道內視鏡差在哪裡?
工業內視鏡多用柔性探管與主動轉向,查看設備內部與零件孔道;管道內視鏡以推桿沿管線長距離推進,重視計米、定位與耐用性。
用工業內視鏡看過,就可以不用拆設備嗎?
不一定。影像能幫助判斷是否需要拆解、要拆到哪裡,但看不到的區域不能視為正常,最後決定仍應依維修程序。
不同設備要各買一台工業內視鏡嗎?
不一定。PMAX 採模組化設計,可依入口、長度與視向選擇相容探管;但不是每一支探管都適合每一條路徑,配置前仍需確認相容性與實測。
什麼時候需要 3D 量測型工業內視鏡?
當影像已看見異常,但需要說明缺陷有多深、多長,並據此決定維修、放行或追蹤時;同時需建立量測程序與允收標準。
工業內視鏡可以證明零件已經清潔合格嗎?
不能單獨證明。內視鏡可保留可見異常的影像,但不能證明粒子數或化學潔淨,正式判定應依核准方法。
應該帶什麼來做測試?
優先帶最難檢查孔位的代表工件、圖面與已知缺陷樣品,並說明最後要做什麼判定。